行业资讯
吸泥机真空度不足?虹吸管路气密性检查与处理
吸泥机真空度不足?虹吸管路气密性检查与处理
在污水处理与水利疏浚作业中,吸泥机依靠虹吸原理实现污泥连续抽吸。一旦真空度无法维持在设计值,设备出泥效率将显著下降,严重的甚至引发管路振动与机组停机。近日,围绕吸泥机真空度不足的常见故障,相关运维技术人员提出,虹吸管路的气密性状态是排查工作的首要切入点,通过系统性检测与针对性处理,可有效恢复设备稳定运行。
真空度不足的成因与排查思路
吸泥机真空度能否稳定建立,直接取决于虹吸管路内部密封条件和气体排除效率。实际运行中,导致真空度不足的原因往往并非单一因素,而是涉及多个密闭环节的协同失效。常见问题包括管路法兰接口老化、阀门填料磨损、快接卡箍松动,以及管路因局部腐蚀或机械外力形成的隐性裂缝。值得注意的是,部分故障源于虹吸管路长期处于负压工况,空气沿微小缝隙持续渗入,形成“气蚀性泄漏”,此类问题肉眼难以察觉,必须借助专用检测手段加以定位。
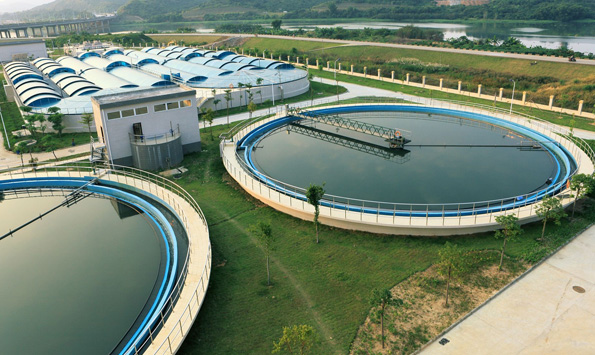
针对上述复杂工况,运维人员通常采取“分段隔离、逐级测压”的排查策略。具体操作中,首先关闭吸泥机进口闸阀,将虹吸管路划分为若干独立测试区段;随后利用真空泵对每段管路进行抽气,并观察真空度衰减速度。若某区段真空度在短时间内明显下降,即可判定该区域存在泄漏点。为进一步缩小故障范围,可在可疑管段接口处涂抹肥皂水,观察气泡生成位置;或者采用超声波泄漏检测仪,对管路焊缝与法兰连接部位进行非接触式扫描,从而快速锁定问题环节。
气密性检查与技术要点
开展虹吸管路气密性检查前,应确保吸泥机已完全停机,并将管路内残余污泥与积水排空,避免液体介质干扰检测结果。正式检测过程中,建议维持真空度在额定工况的60%~80%区间,并保持恒定时间观察压力变化。依据相关设备维护规范,保压时间内真空度下降值不应超过规定允许范围,否则认定该管段气密性不达标。此外,检查人员还需重点核对密封垫材质是否与输送介质相容,以及法兰紧固螺栓是否存在应力松弛现象。
- 检查管路所有快速接头、伸缩节与检修手孔,确认锁紧机构工作正常;
- 对长期于潮湿环境中的管段进行壁厚检测,排查因腐蚀引发的砂眼;
- 使用标准堵板临时封闭管路盲端,分别测试每段独立密闭性能;
- 启动吸泥机前,重新检查真空破坏阀、止回阀灵敏度,防范阀门失灵导致的压力倒灌;
- 记录每次检测工况参数,建立单台设备的泄漏趋势档案,便于周期性分析。
泄漏处理与后续预防
一旦确定泄漏部位,应及时更换老化密封圈、紧固法兰螺栓或采用专业修补剂处理细小裂纹。对于焊缝缺陷,需打磨后按工艺要求进行补焊,并再次做气密性验证。处理完成后的管路系统,应重新进行整体真空度验收试验,确保所有指标恢复至原设计标准。同时,运维部门应建立虹吸管路日常巡检制度,利用停机维护窗口期开展预防性检查,重点观察密封部位是否存在频发性渗漏痕迹。
值得注意的是,真空度不足有时并非完全源于管路外部泄漏,也可能与吸泥机内部真空泵抽气能力下降、气水分离器积液过多或吸入口被纤维状杂物部分堵塞有关。因此,气密性检查应与其他子系统运行状态评估相结合,避免陷入“重管路、轻主机”的排查误区。通过构建涵盖机械密封、负压管路、气路辅助设备的综合诊断框架,可显著降低同类故障的复发概率。
结语与运维展望
虹吸管路气密性作为吸泥机稳定运行的基础条件,其检查与处理工作并非简单的堵漏操作,而是涉及检测工艺、材料选型与日常维护的多维度管理。当前,随着声学成像、负压衰减曲线分析等检测技术逐渐普及,气密性诊断的准确性与效率有望进一步提升。未来,水处理设施运行单位宜将真空度参数纳入在线监测系统,通过实时预警及时捕捉异常趋势,从而减少非计划停机事件,保障污泥处理与疏浚工程的连续运转。运维人员亦应结合设备运行周期,持续优化检查流程,为吸泥设备提供更加可靠的密封保障。